


Grunnleggende struktur
Arbeidsoverflate: overflaten i direkte kontakt med smeltet stål, krever høy-bearbeiding (ruhet Ra Mindre enn eller lik 0,8μm) og belagt med slitebestandig-lag (f.eks. forkromning).
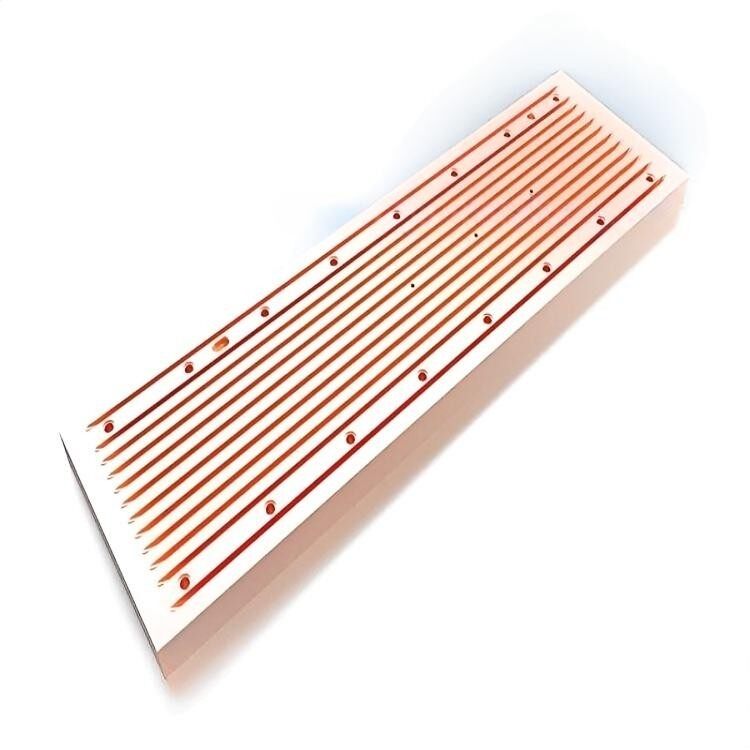
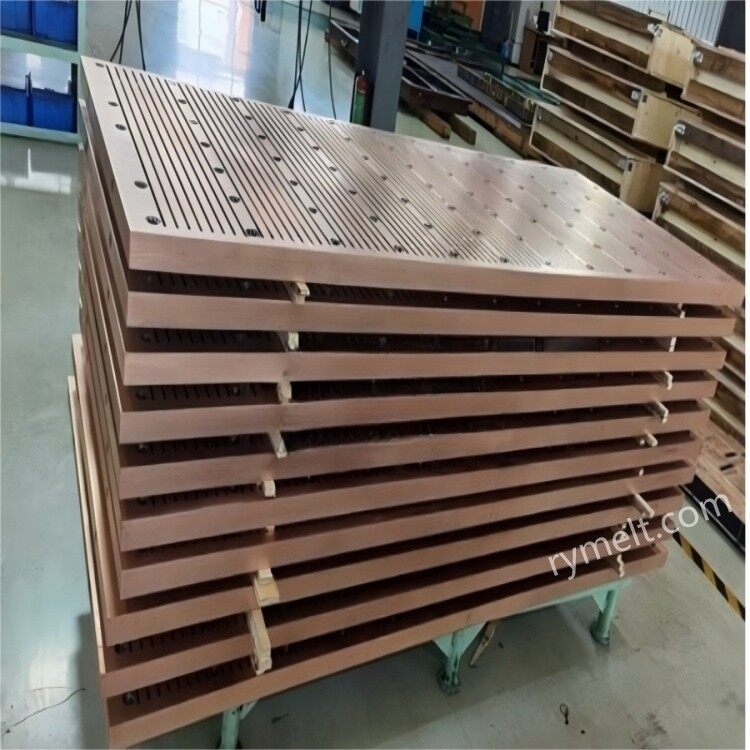
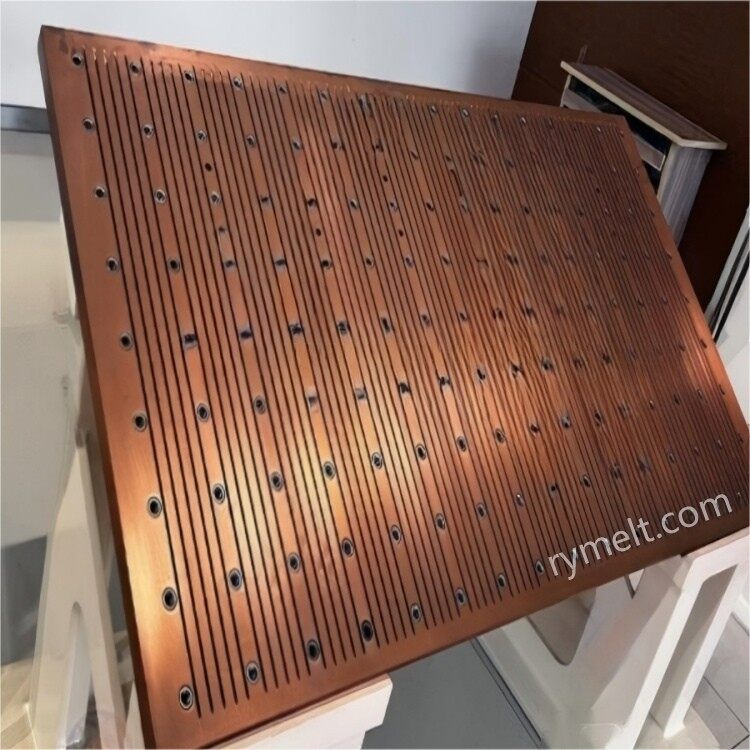
Kjølelag: Tette kjølekanaler eller spor er utformet på baksiden for å spre varme raskt ved høytrykksvannstrøm (1,0~1,5MPa).
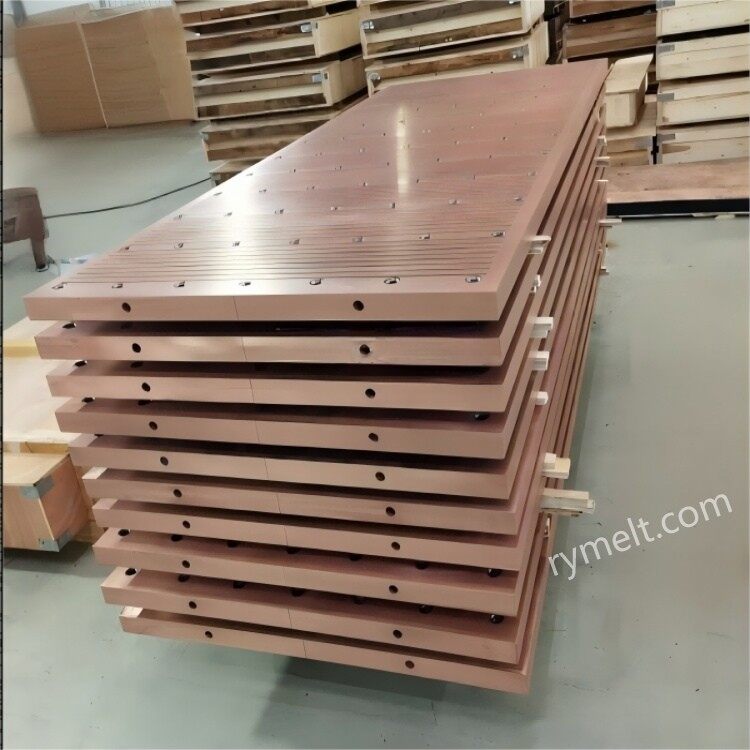
Monteringsgrensesnitt: boltehull eller spor for tilkobling til krystallisatorrammen for å sikre stabil feste av kobberplaten.
Spesiell strukturtype
Kombinert kobberplate: blokkskjøtedesign, lett for lokal utskifting (f.eks. bred-kobberplate for kontinuerlig støping av plate).
Formet kobberplate: Brukt i produksjon av H-stål, skinnestål og andre komplekse deler av støping av emner, må formen på det indre hulrommet matches med det ferdige produktet.
Tynn stripe kobberplate: brukes til tynn stripe kontinuerlig støping (tykkelse<10mm), the working surface needs to be polished with ultra-high precision (Ra≤0.4μm).
Materialtype
Høy-konduktivitet oksygen-fritt kobber Cu Større enn eller lik 99,95 %, termisk ledningsevne Større enn eller lik 380 W/(m-K), egnet for lav-trekkhastighet, små-emnestøping
Krom-zirkonium kobberlegering Cu-Cr(0,6%~1,2%)-Zr(0,03%~0,3%), strekkstyrke Større enn eller lik 350MPa for høy trekkhastighet, store-tverrsnittsplater
Sølv-kobberlegering Cu-Ag (0,08 % ~ 0,12 %), høy-temperaturstyrkeøkning på 20 %, egnet for kontinuerlig støping av høy-stål (som rustfritt stål)
Overflatebelegg
Forkromning: hardhet 800 ~ 1000HV, temperaturmotstand Mindre enn eller lik 500 grader, lav pris, men dårlig termisk tretthetsmotstand.
Nikkel-koboltlegering (Ni-Co): hardhet 500 ~ 600HV, høy seighet, utmerket motstand mot termisk sprekkdannelse.
Komposittbelegg: bunnlags nikkelbelegg (0,1 mm) + overflatelag forkromning (0,05 mm), med hensyn til slitestyrke og termisk støtmotstand.
Typiske bruksområder
Kontinuerlig støping av plater: lengden på bred kobberplate kan være opptil 2000 mm, og produsere plater med en tykkelse på 150 ~ 300 mm.
Kontinuerlig støping av emner: for eksempel I-bjelke, kanalstål, osv., må formen på det indre hulrommet til kobberplaten være nøyaktig den samme som delen av den støpte emnet.
Kontinuerlig støping av tynne strimler: arbeidsflaten av kobberplater må være superrett (mindre enn eller lik 0,05 mm/m), kravene til kjølestyrke er ekstremt høye.
Vanlige problemer
Plating avflassing: hovedsakelig på grunn av overdreven termisk stress eller utilstrekkelig plating liming, behov for å optimalisere plating prosessen (f.eks sandblåsing og ruing før plating).
Ujevn kjøling: mest på grunn av tilstopping av kalk eller dårlig utformede vannveier, er det nødvendig med regelmessig beising av vannveier og optimalisering av vannveisfordeling.
Deformasjon av arbeidsflaten: hovedsakelig forårsaket av langvarig høytemperaturkrypning eller mekanisk påvirkning, behov for å bruke krom zirkonium kobbermateriale, kontrollere tegnehastigheten og temperaturen.
Sprekker på overflaten av emnet: hovedsakelig forårsaket av uoverensstemmelse mellom avsmalning av kobberplate eller for sterk kjøling, må justere konuskurven og redusere den lokale kjøleintensiteten.
Referanseparametere
Tykkelse: 40~100mm (arbeidsflate + kjølelag)
Plating tykkelse: forkromning 0,05 ~ 0,2 mm; nikkel-basert legering 0,1~0,3mm
Kjølevannvei: Spordybde 5~10mm, avstand 15~30mm
Konisk design: ensidig avsmalning 0,5%~2,0
Vårt firma har rik erfaring i produksjon og markedsføring av krystalliserende kobberplate og støtteplate, med profesjonelt teknisk personell, i henhold til kundenes individuelle behov, produksjon og prosessering.
Ovennevnte parameterdata kan brukes som referanse, hvis du har spesifikke behov, kan du gjerne kontakte oss.


