


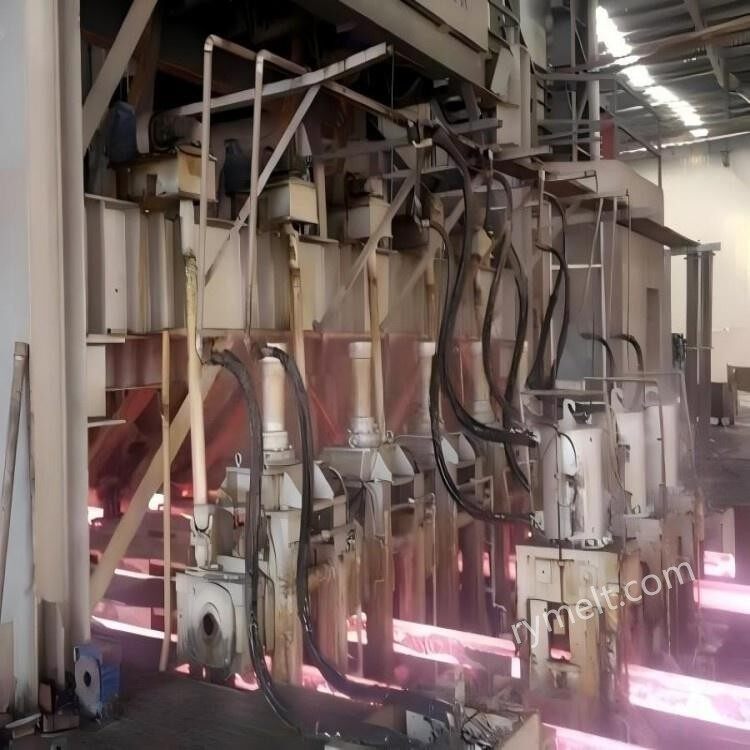
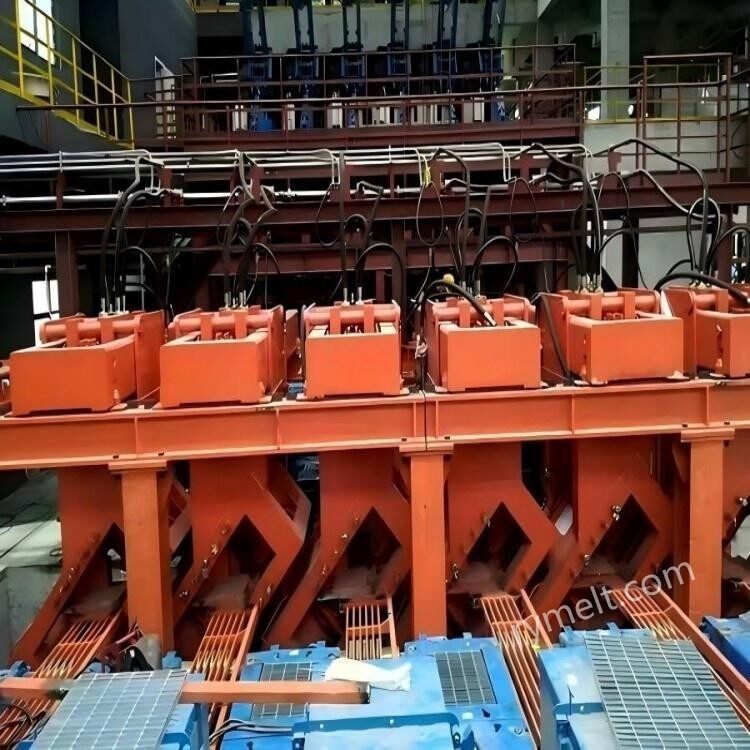
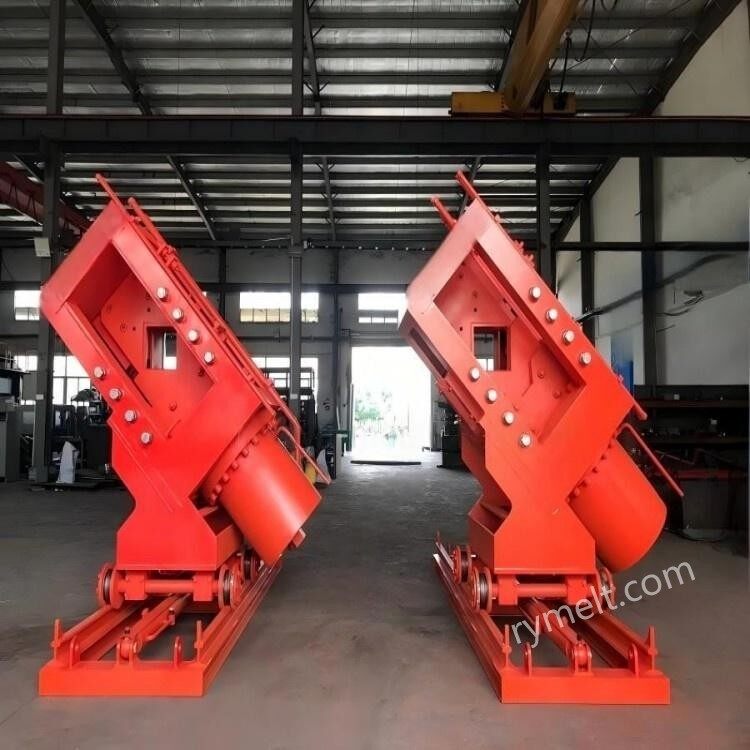
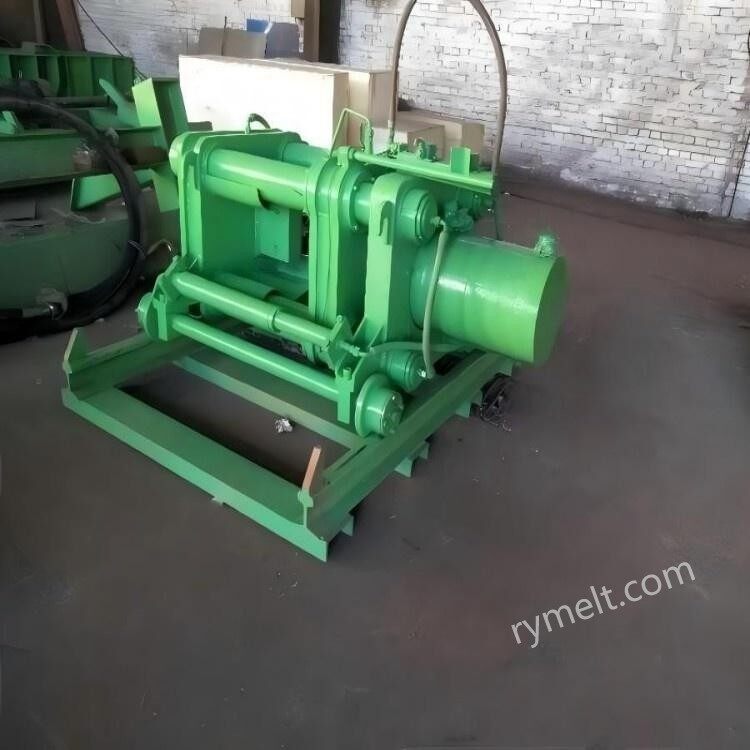
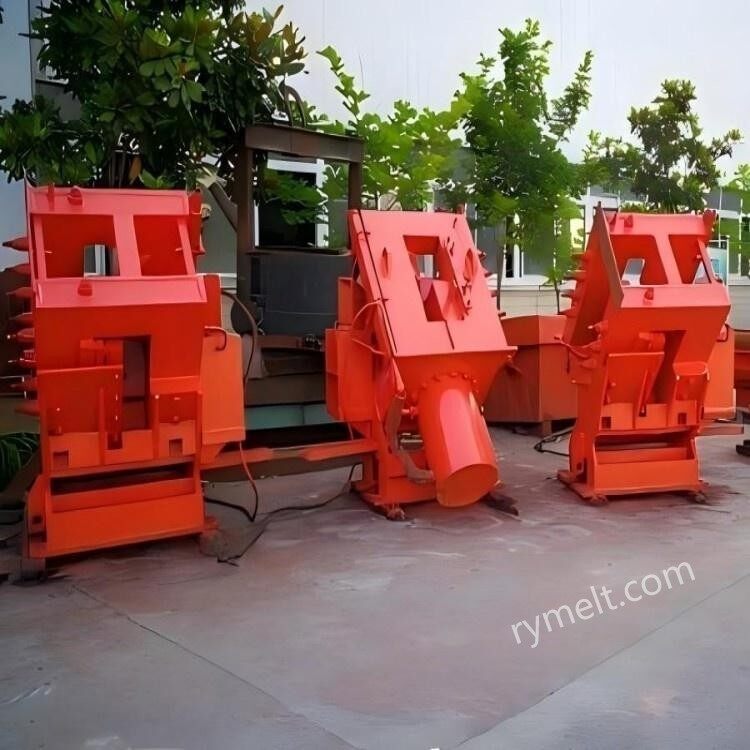
Struktur og komposisjon
1.Hydraulisk system
Strømkilde: hydraulisk-høytrykkspumpestasjon (inkludert motor, oljepumpe, oljetank osv.).
Implementeringsbyrå: hydraulisk sylinder, gjennom hydraulisk oljetrykk for å drive skjærbladet for å fullføre skjæreaksjonen.
Kontrollkomponenter: proporsjonalventiler, servoventiler, etc., for presis kontroll av skjærkraft og hastighet.
2. Skjærmekanisme
Øvre og nedre knivramme: laget av høy-legert stål, høy temperatur og slitestyrke.
Blad: spesialmateriale (som varmarbeidsformstål), tåler høytemperaturskjæring.
Styringsanordning: Sørg for den nøyaktige bevegelsesbanen til bladet for å unngå forskyvning.
3.Kontrollsystem
PLS eller industriell datamaskin: realiser automatisk drift, still skjærelengden i henhold til billetthastigheten og prosesskravene.
Sensor: registrer emneposisjon, temperatur, skjærkraft og andre parametere, tilbakemelding til kontrollsystemet.
Arbeidsprinsipp
1.Plassering av emne
Kontinuerlig støping blir trukket til den hydrauliske skjærposisjonen av en tegnemaskin, og skjærepunktet bestemmes av fotoelektrisk sensor eller koder.
2.Skjæreprosess
Hydraulisk system driver den øvre knivrammen raskt nedover, og den faste nedre knivrammen for å fullføre skjæringen.
Skjærkraft kan nå hundrevis til tusenvis av tonn, øyeblikkelig kuttet av høytemperaturblokken (temperatur på ca. 800 ~ 1100 grader).
Etter skjæring tilbakestilles knivrammen, og emnet fortsetter å bli transportert til neste prosess.
3. Synkronisert kontroll
Synkronisert med den kontinuerlige støpemaskinens trekkehastighet, for å sikre at støpeemnet er stasjonært eller lav-hastighetsbevegelse under skjæring, for å sikre at kuttet er jevnt.
Kjernefordeler
1. Høy effektivitet
Skjærsyklusen er kort (vanligvis 3-10 sekunder), tilpasset høyhastighets produksjonslinje for kontinuerlig støping (som en trekkhastighet på flere meter per minutt).
Sammenlignet med flammeskjæring, ingen gassforbruk, energisparing og miljøvern.
2. Høy kvalitet på kutt
Flate og grate-frie kutt, reduserer mengden av påfølgende behandling.
Ingen generering av oksidert hud, unngår materiell tap.
3. Automatisering og sikkerhet
Helautomatisk kontroll, reduserer manuell inngripen.
Lukket design forhindrer høytemperaturavfall fra sprut og sikrer driftssikkerhet.
Søknadsscenario
Produksjonslinje for kontinuerlig støping av jern og stål: for karbonstål, legert stål, rustfritt stål og andre støpte emner kuttet i størrelse.
Spesielle arbeidsforhold: stabil drift under høye temperaturer og høy belastningsmiljø, tilpasning til forskjellige seksjoner (firkantet emne, rektangulært emne, rundt emne, etc.).
Alternativ til tradisjonelle prosesser: Bytt gradvis ut flammeskjæringen og den mekaniske flyskjæringen, spesielt egnet for høy-presisjons- og høy-produktivitetsbehov i produksjonslinjen.
Vedlikehold og vanlige problemer
1.Vedlikeholdspunkter
Regelmessig utskifting av hydraulikkolje og filterelement for å forhindre forurensning av systemet.
Sjekk knivslitasjen, rettidig reparasjon eller utskifting.
Smør føringsanordningen for å sikre fleksibiliteten til bevegelige deler.
2. Vanlige problemer
Utilstrekkelig skjærkraft: kan skyldes hydraulikksystemlekkasje eller unormalt trykk i pumpestasjonen.
Tiltet kutt: forårsaket av feiljustering av bladet eller slitasje på føringsmekanismen.
Kontrollsystemfeil: må sjekke sensorsignalet eller PLS-programlogikken.
Referanseparametere
1. Skjærkraftområde: 500 tonn ~ 5000 tonn
(justert etter emnemateriale, snittstørrelse og temperatur).
2. Snittform:firkantede emner, rektangulære emner, runde emner, skiver, etc;
3. Seksjonsstørrelse:
Billet/rektangulær billett: 100×100mm-600×600mm;
Plater: tykkelse 150-400mm, bredde 1000-2500mm;
Temperaturområde: 800 grader ~ 1100 grader
(høy-temperaturskjæring krever spesialmaterialblad).
4. Klippesyklus
Enkel skjærtid: 3 ~ 10 sekunder (inkludert bladlukking, skjæring, tilbakestilling);
Kontinuerlig skjærfrekvens: 6 ~ 20 ganger / min (og kontinuerlig støpemaskinhastighet samsvarer).
5. Skjærpresisjon
Lengdefeil: ± 2 mm ~ ± 5 mm (påvirket av synkroniseringskontrollpresisjon);
Skjære flathet: Mindre enn eller lik 1 mm/m (ingen grader, ingen sprekker).
Vårt firma har mange års erfaring i produksjon og markedsføring av hydrauliske sakser, med profesjonelt teknisk personell, i henhold til kundenes individuelle behov, produksjon og prosessering. Ovennevnte parameterdata kan brukes som referanse, hvis du har spesifikke behov, kan du gjerne kontakte oss.


